Поскольку мировой спрос на бутилированную воду продолжает расти, что обусловлено ростом населения, урбанизацией и повышенным вниманием к вопросам гигиены, производители все больше внимания уделяют эффективности, масштабируемости и автоматизации своих производственных линий. Этот рост усилил потребность в современных установках для производства бутылок воды, которые обеспечивают высокую производительность, энергоэффективность и бесшовную интеграцию интеллектуальных технологий. В связи с этим поиск подходящего партнера по производству стал стратегическим императивом. В этой статье на основе проведенного нами аудита за 2026 год определены 10 ведущих производителей установок по производству бутылок для воды, отличающихся инновациями, надежностью и комплексной автоматизацией, что позволяет производителям напитков удовлетворять потребности рынка с высокой точностью и долгосрочными преимуществами по стоимости.
10 ведущих производителей оборудования для производства бутылок для воды (список аудита 2026 года)
(Ранжировано по показателю производственных возможностей и доверия)
Профессиональное руководство по поиску: Завод по производству бутылок для воды
2026 Тенденции мирового рынка заводов по производству бутылок для воды: Высокая скорость, энергоэффективность и автоматизация
К 2026 году глобальный ландшафт производства бутылок для воды претерпит значительные изменения, обусловленные растущим спросом на бутилированную воду, повышенным вниманием к экологии и неустанным стремлением к повышению эффективности производства. Ключевые тенденции, связанные с высокоскоростным производством, энергосберегающими технологиями (в частности, серводвигателями) и передовой автоматизацией, меняют дизайн оборудования, инвестиционные решения и конкурентные преимущества.
Высокоскоростное производство: Удовлетворение спроса и снижение затрат
Стремление к максимизации объемов производства при минимизации удельных затрат приводит к тому, что скорость производства достигает небывалых высот. К 2026 году высокоскоростные линии станут стандартом, а не исключением.
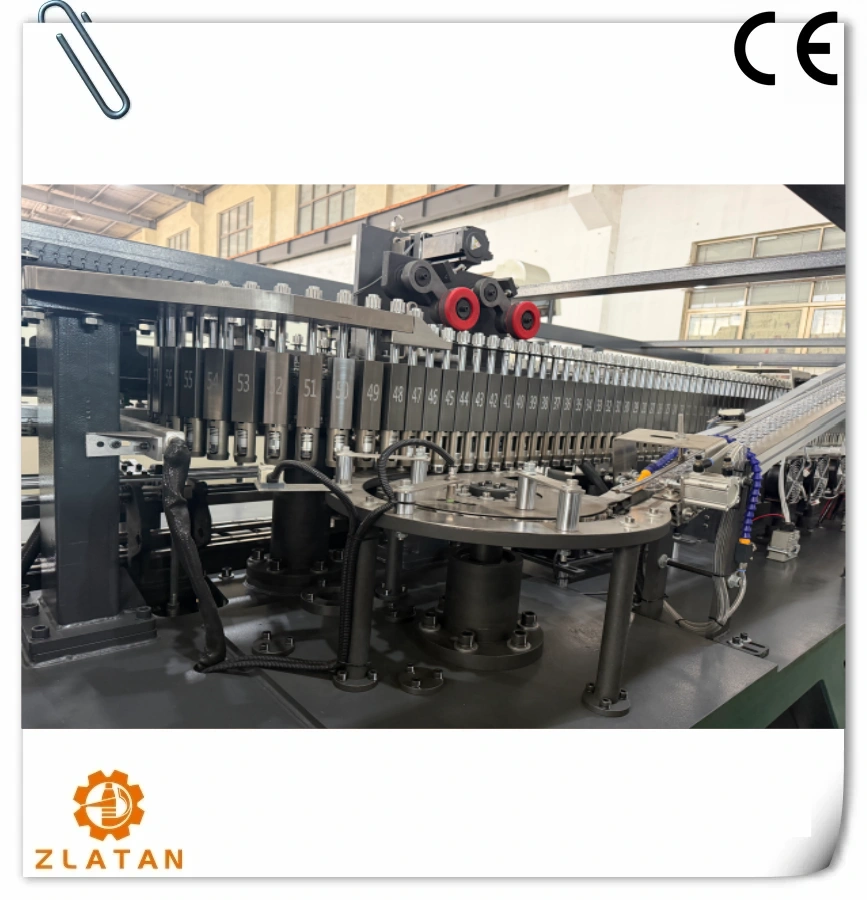
- Вершина выдувного формования: Современные машины для выдувного формования с растяжением (SBM) развивают скорость, превышающую 70 000 бутылок в час (BPH) на одну полость для стандартных 500 мл ПЭТ-бутылок. Таким образом, многогнездные системы (например, 24-гнездные) могут производить более 1,5 миллиона BPH, Это позволяет добиться огромных масштабов и экономии на масштабе, что очень важно для конкуренции на рынках, чувствительных к ценам.
- Перемещение узких мест: Увеличение скорости больше не ограничивается только выдувным формованием. Линии розлива быстро развиваются, причем высокоскоростные роторные наполнители (более 60 000 BPH) и системы укупорки идут в ногу со временем. Интеграция всей линии (обработка преформ, выдувное формование, розлив, укупорка, маркировка, упаковка) имеет решающее значение для предотвращения узких мест.
- Сосредоточьтесь на времени безотказной работы: Высокая скорость бессмысленна без надежности. В этой тенденции особое внимание уделяется надежности оборудования, предиктивному обслуживанию и возможности быстрой переналадки (SMED - Single Minute Exchange of Die) для достижения максимальной общей эффективности оборудования (OEE). При таких скоростях стоимость простоя экспоненциально выше.
- Воздействие: Эта тенденция благоприятствует крупным производителям и контрактным изготовителям, консолидирующим долю рынка. Это также повышает потребность в стабильном качестве преформ и поставках сырья.
Энергосберегающие технологии: Революция в серводвигателях
Потребление энергии, особенно на энергоемких стадиях нагрева и продувки, является одной из основных эксплуатационных затрат и экологической проблемой. Технология серводвигателей является краеугольным камнем революции в области энергосбережения в 2026 году.
- Печи и системы подогрева с сервоприводом: Заменяя традиционные двигатели с линейной частотой и резистивные регуляторы нагрева, серводвигатели точно управляют вентиляторами печи и интенсивностью ламп на основе обратной связи по температуре бутылки в реальном времени. Это снижает потребление энергии на этапе повторного нагрева на 30-50%, Это значительная экономия, так как повторный нагрев обычно является самым большим потреблением энергии.
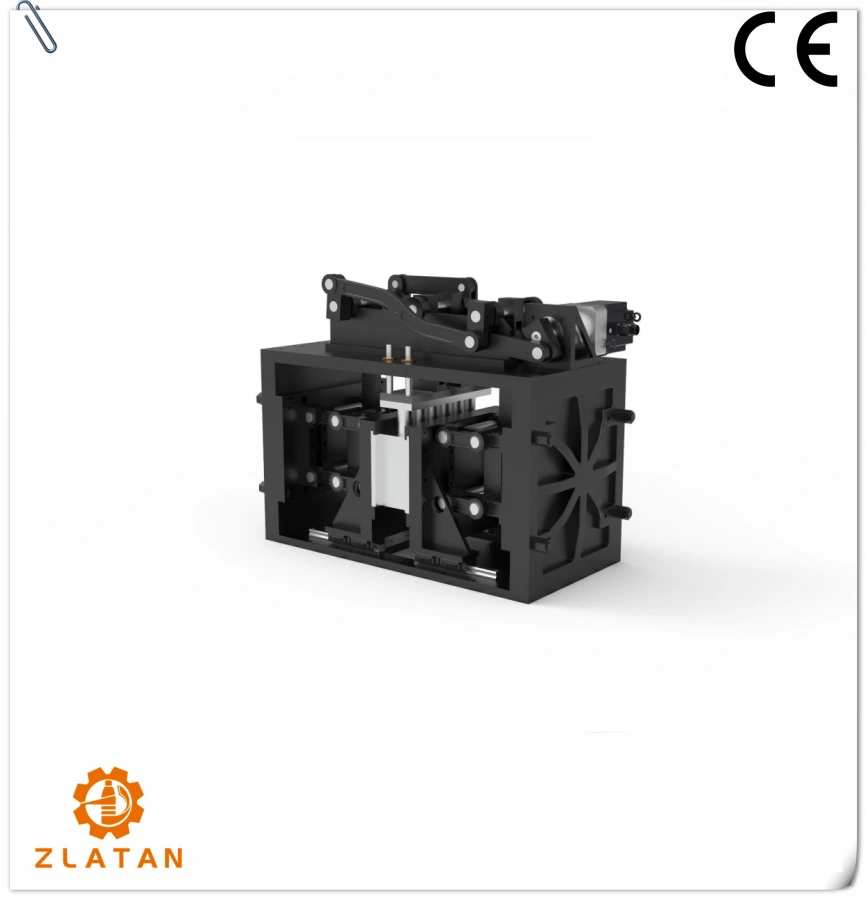
- Растягивающие стержни и зажимы с сервоприводом: Заменяя пневматические или гидравлические системы, серводвигатели обеспечивают точный, программируемый контроль над перемещением растягивающего стержня и усилиями смыкания/зажима пресс-формы. Это позволяет оптимизированные профили растяжения, сокращение расхода сжатого воздуха (еще одна крупная статья расходов на электроэнергию) и снижение потребности в техническом обслуживании.
- Общесистемная интеграция: Преимущества выходят за рамки отдельных компонентов. Интегрированные сервосистемы позволяют координировать управление движением всего станка, сглаживая операции, снижая механические нагрузки и повышая энергоэффективность и качество продукции.
- За пределами сервоприводов: Дополнительные технологии, такие как вакуумная обработка преформ (вместо воздушной продувки), оптимизированные контуры охлаждения и системы рекуперации тепла из выхлопных газов компрессора или технологической воды, все чаще интегрируются, создавая целостный энергосберегающий подход. Энергоэффективность сегодня является основным критерием выбора нового оборудования.
Уровень автоматизации: На пути к интеллектуальным, устойчивым и прогнозируемым операциям
Автоматизация в 2026 году выходит далеко за рамки базовой роботизированной укладки на поддоны. Она включает в себя интегрированное управление, аналитику данных и предиктивный анализ для создания более умных, устойчивых и самооптимизирующихся производственных установок.
- Интегрированные системы управления (ICS): Современные заводы оснащены унифицированными платформами (SCADA, MES), объединяющими ПЛК, ЧМИ и робототехнику на всей линии - от подачи преформ до укладки готовой продукции на поддоны. Это позволяет осуществлять централизованный мониторинг, удаленную диагностику и беспрепятственное управление рецептами.
- Продвинутая робототехника: Помимо укладки на поддоны, роботы выполняют загрузку преформ, контроль качества (системы технического зрения), обработку брака и даже некоторые задачи по упаковке. Совместные роботы (коботы) находят нишевое применение для выполнения гибких задач.
- Предиктивное обслуживание (PdM) и искусственный интеллект: Тенденция на 2026 год прогнозирование, а не просто профилактика. Встроенные в машины датчики (вибрация, температура, потребляемый ток) передают данные на аналитические платформы, работающие на основе искусственного интеллекта. Эти системы могут предсказывать отказы компонентов (например, деградацию серводвигателя, износ подшипников) за несколько дней или недель до начала работы, что позволяет проводить техническое обслуживание во время плановых остановок и значительно сократить время незапланированных простоев.
- Цифровые двойники и моделирование: Виртуальные копии производственных линий используются для оптимизации процессов, обучения операторов и тестирования изменений (например, нового дизайна бутылок, увеличения скорости) без нарушения реального производства, что ускоряет внедрение инноваций и снижает риски.
- Сосредоточьтесь на устойчивости и гибкости: Автоматизация повышает устойчивость к нехватке рабочей силы и колебаниям цепочки поставок. Она также обеспечивает большую гибкость продукции - возможность быстрого и надежного переключения между размерами и формами бутылок становится все более автоматизированной.
Заключение на 2026 год:
Завод по производству бутылок для воды 2026 года определяется Синергия скорости, эффективности и интеллекта. Высокоскоростные линии необходимы для обеспечения конкурентоспособности, но их жизнеспособность зависит от экономии энергии, обеспечиваемой повсеместно распространенной технологией серводвигателей, а также от устойчивости работы, стабильности качества и возможностей прогнозирования, обеспечиваемых передовой автоматизацией. Инвестиции переходят от простого приобретения более быстрых машин к внедрению интегрированных, управляемых данными и энергооптимизированных производственных экосистем. Успеха добьются те, кто освоит эту конвергенцию и добьется не только высокой производительности, но и устойчивых, низкозатратных и высоконадежных операций.
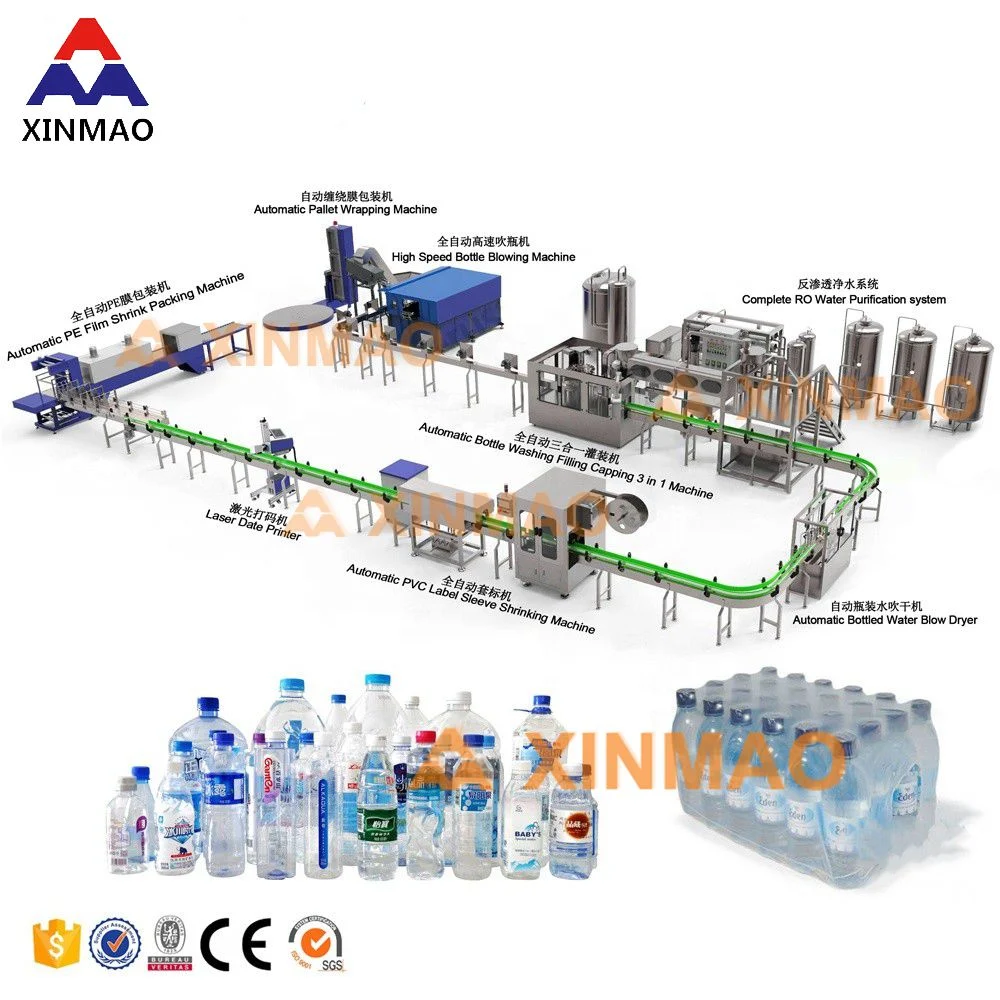
Контрольный список проверки качества для производителя завода по производству бутылок для воды
Материал пресс-формы (алюминий или сталь)
- Подтвердите материал изготовления пресс-формы: Алюминий для быстрого создания прототипов и малосерийного производства; сталь (например, P20, H13, нержавеющая) для крупносерийного производства с длительным сроком службы.
- Проверка отчетов о классе материала и термообработке; обеспечение соответствия отраслевым стандартам (например, ISO, ASTM).
- Оцените качество обработки поверхности и точность обработки - это очень важно для обеспечения прозрачности бутылок и точности размеров.
- Проверьте правильность конструкции каналов охлаждения, чтобы обеспечить равномерное время цикла и минимизировать коробление.
Марка ПЛК (Siemens против Mitsubishi)
- Укажите марку ПЛК, используемого в системе управления - предпочтительно Siemens или Mitsubishi для обеспечения надежности и глобальной сервисной поддержки.
- Запросите документацию: Модель ПЛК, версия встроенного ПО и интерфейс программирования (например, TIA Portal для Siemens, GX Works для Mitsubishi).
- Проверка резервирования, конфигурации входов/выходов и интеграции с системами HMI и SCADA.
- Обеспечьте наличие документации по лестничной логике и средствам кибербезопасности (например, защита паролем, обновление прошивки).
Эффективность времени цикла
- Запросите сертифицированные данные о времени цикла при стандартных условиях эксплуатации (например, 10 000 бутылок в час для бутылки объемом 500 мл).
- Проведите пробные испытания на месте или под видеонаблюдением, чтобы подтвердить заявленные характеристики.
- Оцените потребление энергии за цикл и сравните с отраслевыми эталонами.
- Оцените уровень автоматизации (например, роботизированная обработка, поточный контроль), способствующий повышению общей эффективности оборудования (OEE).
Наличие запасных частей
- Получите полный список запасных частей с кодами критических компонентов (например, штифтов выталкивателей, нагревателей, датчиков).
- Подтвердите наличие местного или регионального склада или дистрибьюторской сети для быстрой доставки (например, <72 часов для критически важных запчастей).
- Убедитесь в долгосрочной поддержке со стороны производителя (минимум 10 лет доступности запчастей).
- Проверьте наличие компонентов, подверженных износу (уплотнения, форсунки, клапаны), и запросите рекомендации по минимальному запасу.
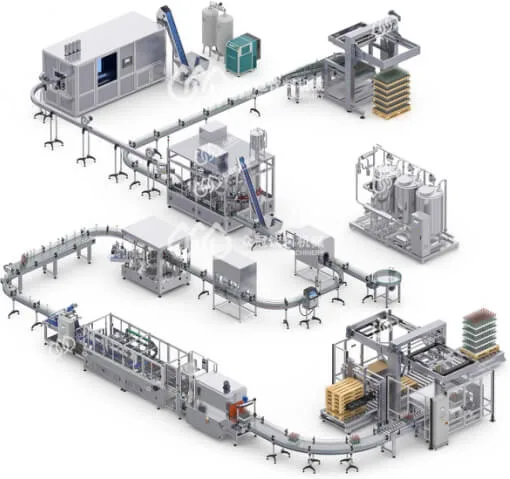
Руководство по конфигурации завода по производству бутылок для воды
Выбор номера полости
Количество полостей термопластавтомата напрямую влияет на производительность и эффективность линии по производству бутылок для воды. Под полостью понимается количество преформ, которые могут быть изготовлены за один цикл литья.
- Малосерийное производство (1-8 полостей): Подходит для небольших предприятий или опытного производства. Предлагает низкие первоначальные инвестиции и простое обслуживание, но имеет ограниченную производительность.
- Среднесерийное производство (16-24 полости): Идеально подходит для региональной дистрибуции или средних компаний по розливу. Сбалансированная стоимость и производительность при умеренном потреблении энергии.
- Крупносерийное производство (32-96+ полостей): Предназначен для крупных заводов по розливу с высокими требованиями к суточной производительности. Обеспечивает максимальную эффективность и более низкую себестоимость единицы продукции, но требует значительных капиталовложений и надежных вспомогательных систем.
Критерии отбора:
- Требуемая дневная производительность (например, бутылок в час)
- Частота изменений формы и потребности в гибкости
- Площадь помещений и расположение оборудования
- Бюджетные ограничения и ожидания окупаемости инвестиций
Пример: Система с 48 полостями, работающая с продолжительностью цикла 2,5 секунды, может производить примерно 69 120 преформ в час.
Диапазон объемов бутылок
Диапазон объемов бутылок определяет гибкость и сферу применения производственной линии. Большинство заводов по производству бутылок для воды ориентируются на объем от 300 до 2 000 мл.
- Стандартный диапазон: Бутылки объемом 500, 1 000 и 1 500 мл наиболее распространены для розничной торговли и домашнего использования.
- Большой формат: От 1 500 мл до 2 000 мл (например, бутылки семейного размера или бутылки с дозатором).
- Малый формат: От 250 мл до 350 мл (например, для использования в дороге или в рекламных целях).
Ключевые соображения:
- Вес заготовки должен быть пропорционален объему бутылки.
- Конструкция пресс-формы должна предусматривать отделку горловины (обычно PCO 1881 для 500-1500 мл).
- Размер растягивающего стержня выдувной машины и настройки давления зависят от объема.
Совет: Производственная линия, рассчитанная на 500-1500 мл, обеспечивает оптимальную гибкость для большинства задач по розливу воды.
Совместимость форм
Совместимость преформ обеспечивает бесшовную интеграцию между этапами литья под давлением и выдувного формования.
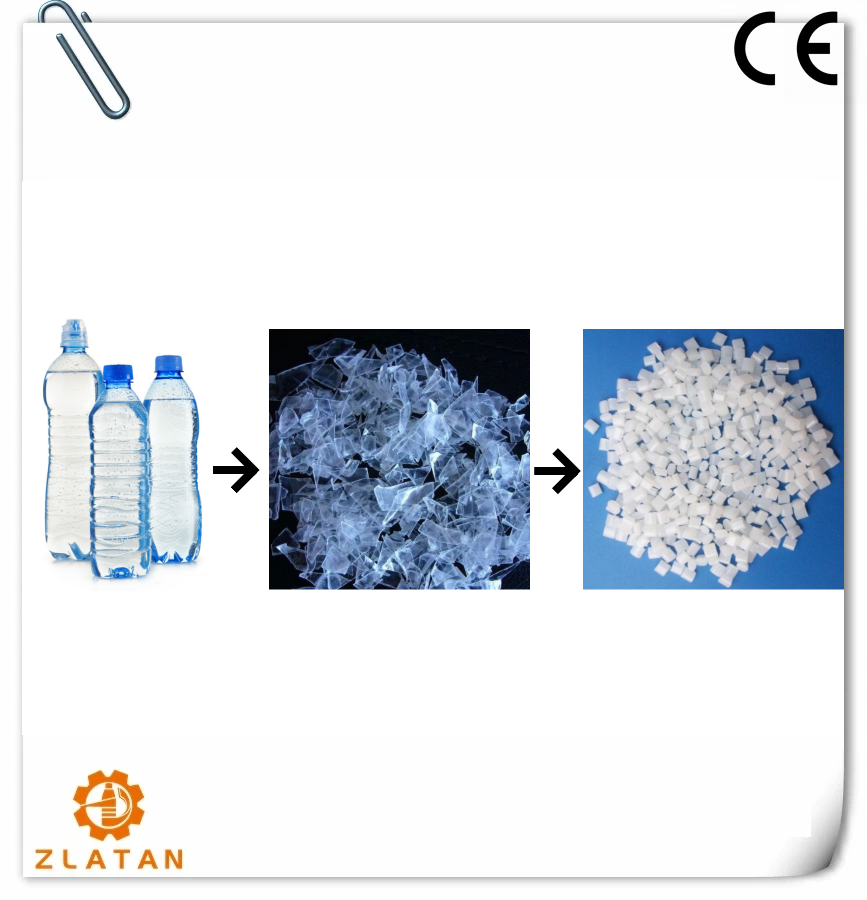
- Материал: ПЭТ (полиэтилентерефталат) является стандартным. Должны соответствовать требованиям безопасности пищевых продуктов и FDA/EFSA.
- Диапазон веса: Обычно от 18 г (для 500 мл) до 45 г (для 2 000 мл). Вес преформы влияет на время цикла и расход энергии.
- Отделка шеи: Стандартизированная отделка горловины (например, PCO 1881, 1810) обеспечивает совместимость с линиями укупорки и розлива.
- Последовательность поставщиков: Используйте преформы от надежных поставщиков с жесткими допусками на размеры, чтобы уменьшить количество дефектов.
Контрольный список совместимости:
- Внешний диаметр и длина преформы соответствуют спецификациям пресс-формы
- Качество затвора (точечный или боковой), совместимое с конструкцией пресс-формы
- Уровень кристаллизации, подходящий для процесса выдувного формования с повторным нагревом
Примечание: собственное производство преформ и покупка преформ влияют на планировку завода и потребности в оборудовании.
Вспомогательное оборудование: Компрессор и чиллер
Вспомогательные системы имеют решающее значение для стабильной и эффективной работы процессов как литья под давлением, так и выдувного формования.
Воздушный компрессор
Обеспечивает чистый, сухой сжатый воздух для приведения в действие пресс-форм, выталкивания и роботизированной обработки.
- Тип: Во избежание загрязнения рекомендуется использовать безмасляный винтовой или спиральный компрессор.
- Вместимость: 1,5-2,0 м³/мин на 8 полостей (например, для линии на 48 полостей требуется ~9-12 м³/мин).
- Давление: 7-10 бар, в зависимости от требований к оборудованию.
- Качество воздуха: ISO 8573-1 Класс 1 (без масла, точка росы ≤ -40°C) для защиты чувствительных компонентов.
Охладитель
Поддерживает оптимальную температуру пресс-формы во время литья под давлением для обеспечения качества преформ и постоянства цикла.
- Мощность охлаждения: 1-1,5 кВт на полость (например, для линии на 48 полостей требуется ~48-72 кВт чиллера).
- Контроль температуры: Точность ±1°C, обычно устанавливается в диапазоне 10-15°C.
- Скорость потока: Соответствие требованиям пресс-формы (обычно 5-8 л/мин на полость).
- Тип: Для больших систем предпочтительны чиллеры с водяным охлаждением, для небольших линий - с воздушным охлаждением.
Лучшие практики:
- Установите резервные компрессоры и охладители для непрерывной работы.
- Включите осушители и фильтры в систему сжатого воздуха.
- Используйте замкнутые контуры охлаждения с ингибиторами коррозии.
Совет профессионала: интегрируйте системы управления компрессорами и чиллерами с центральным ПЛК для оптимизации энергопотребления и удаленного мониторинга.
В заключение следует отметить, что приобретение завода по производству бутылок для воды в Китае представляет собой стратегическую возможность использовать экономическую эффективность, передовые производственные возможности и масштабируемые производственные мощности. Однако обеспечение долгосрочного успеха производства зависит от двух важнейших факторов: тщательного проведения приемочных испытаний на заводе (FAT) и надежной поддержки запасными частями. Проведение комплексных FAT на месте в Китае необходимо для проверки того, что все оборудование соответствует техническим спецификациям, работает безопасно и обеспечивает требуемые производственные характеристики перед отправкой. Такая упреждающая проверка сводит к минимуму риск задержек, дорогостоящих переделок или неэффективной работы после установки. Не менее важно обеспечить надежную структуру поддержки запасных частей, включая легкодоступные критически важные компоненты, четкие соглашения о складских запасах и оперативную техническую помощь. Надежная цепочка поставок запасных частей обеспечивает минимальное время простоя и стабильную производительность на протяжении всего жизненного цикла оборудования. Уделяя первоочередное внимание соблюдению требований FAT и долгосрочной доступности запасных частей, предприятия могут эффективно снизить риски, обеспечить беспрепятственную интеграцию и максимально увеличить отдачу от инвестиций в производственное оборудование китайского производства.