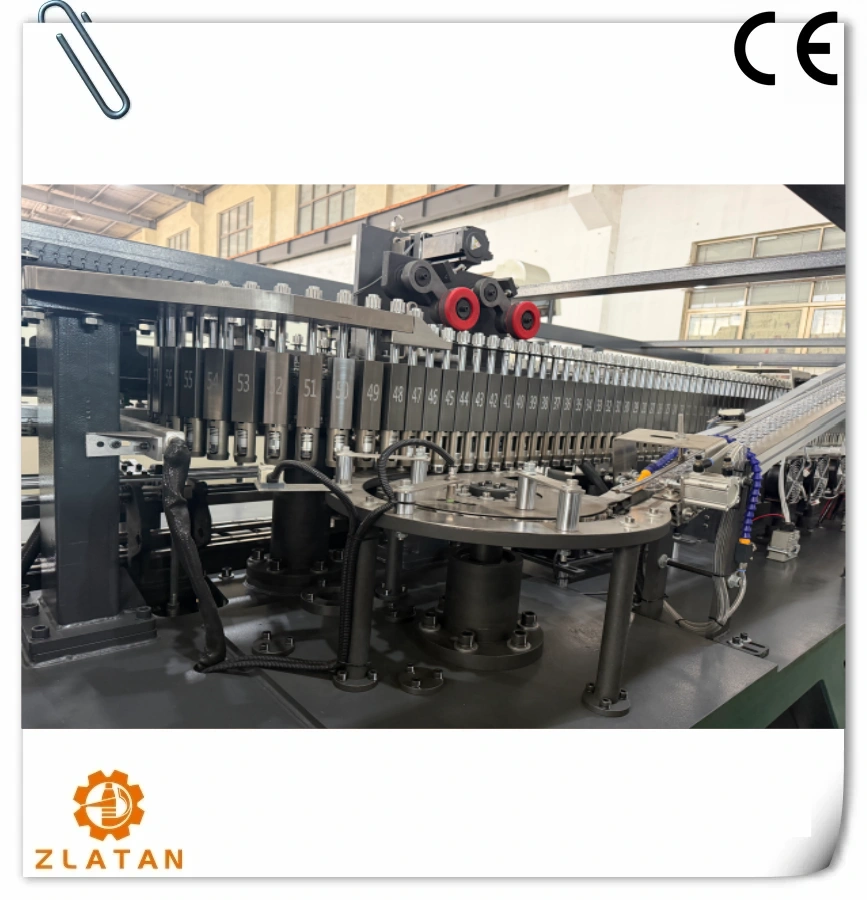
À medida que a procura global de água engarrafada continua a aumentar, impulsionada pelo crescimento da população, urbanização e maior foco na higiene, os fabricantes estão a dar cada vez mais prioridade à eficiência, escalabilidade e automação nas suas linhas de produção. Este aumento intensificou a necessidade de instalações avançadas de produção de garrafas de água que proporcionem um elevado rendimento, eficiência energética e uma integração perfeita de tecnologias inteligentes. Em resposta, a procura do parceiro de fabrico certo tornou-se um imperativo estratégico. Com base na nossa auditoria de 2026, este artigo identifica os 10 principais fabricantes de fábricas de produção de garrafas de água que se destacam pela inovação, fiabilidade e automação de ponta a ponta - permitindo que os produtores de bebidas satisfaçam as exigências do mercado com precisão e vantagens de custo a longo prazo.
Os 10 principais fabricantes de plantas de produção de garrafas de água (lista de auditoria de 2026)
(Classificado por Capacidade de Produção e Pontuação de Confiança)
Guia de fornecimento profissional: Fábrica de produção de garrafas de água
2026 Tendências do mercado global para fábricas de produção de garrafas de água: Alta velocidade, eficiência energética e automação
O panorama global da produção de garrafas de água está a sofrer uma transformação significativa até 2026, impulsionada pela crescente procura de água engarrafada, pelo aumento do escrutínio ambiental e pela procura incessante de eficiência operacional. As principais tendências que convergem para a produção a alta velocidade, as tecnologias de poupança de energia (nomeadamente os servomotores) e a automação avançada estão a remodelar a conceção das instalações, as decisões de investimento e a vantagem competitiva.
Produção de alta velocidade: Satisfazer a procura e reduzir os custos
A pressão para maximizar a produção e minimizar os custos unitários está a levar as velocidades de produção a níveis sem precedentes. Em 2026, as linhas de alta velocidade tornar-se-ão a norma e não a exceção.
- Pináculo da moldagem por sopro: As máquinas de moldagem por sopro e estiramento (SBM) de última geração estão a atingir velocidades superiores a 70.000 garrafas por hora (BPH) por cavidade para garrafas PET normais de 500 ml. Os sistemas de múltiplas cavidades (por exemplo, 24 cavidades) podem assim produzir muito mais de 1,5 milhões de BPH, A empresa tem um sistema de gestão de riscos que lhe permite realizar economias de escala em grande escala, essenciais para competir em mercados sensíveis aos preços.
- Deslocação de gargalos: Os ganhos de velocidade já não se limitam apenas à moldagem por sopro. As linhas de enchimento estão a avançar rapidamente, com máquinas de enchimento rotativas de alta velocidade (mais de 60.000 BPH) e sistemas de fecho a acompanhar o ritmo. A integração em toda a linha (manuseamento de pré-formas, moldagem por sopro, enchimento, selagem, rotulagem, embalagem) é fundamental para evitar estrangulamentos.
- Foco no tempo de atividade: A alta velocidade não tem qualquer significado sem fiabilidade. A tendência enfatiza a robustez da máquina, a manutenção preditiva e as capacidades de troca rápida (SMED - Single Minute Exchange of Die) para maximizar a Eficácia Global do Equipamento (OEE). Os custos de inatividade são exponencialmente mais elevados a estas velocidades.
- Impacto: Esta tendência favorece os produtores em grande escala e os fabricantes contratados, consolidando a quota de mercado. Também intensifica a necessidade de uma qualidade consistente das pré-formas e do fornecimento de matérias-primas.
Tecnologias de poupança de energia: A revolução dos servo-motores
O consumo de energia, especialmente durante as fases de aquecimento e sopro, que consomem muita energia, é um dos principais custos operacionais e uma preocupação ambiental. A tecnologia dos servomotores é a pedra angular da revolução da poupança de energia em 2026.
- Fornos servo-acionados e sistemas de reaquecimento: Substituindo os tradicionais motores de frequência de linha e controlos de aquecimento resistivos, os servomotores controlam com precisão as ventoinhas do forno e a intensidade da lâmpada com base no feedback da temperatura da garrafa em tempo real. Este reduz o consumo de energia na fase de reaquecimento em 30-50%, O reaquecimento é normalmente o maior consumo de energia, o que representa uma poupança significativa.
- Barras e braçadeiras de estiramento servo-acionadas: Substituindo os sistemas pneumáticos ou hidráulicos, os servomotores oferecem um controlo preciso e programável sobre o movimento da haste de estiramento e as forças de fecho/aperto do molde. Isto permite perfis de alongamento optimizados, utilização reduzida de ar comprimido (outro custo energético importante) e menores necessidades de manutenção.
- Integração em todo o sistema: As vantagens vão para além dos componentes individuais. Os sistemas servo integrados permitem um controlo coordenado do movimento em toda a máquina, suavizando as operações, reduzindo o esforço mecânico e melhorando ainda mais a eficiência energética e a consistência da qualidade do produto.
- Para além dos servos: Tecnologias complementares como o manuseamento de pré-formas com base no vácuo (substituindo o sopro de ar), circuitos de arrefecimento optimizados e sistemas de recuperação de calor dos gases de escape do compressor ou da água do processo estão cada vez mais integrados, criando uma abordagem holística de poupança de energia. A eficiência energética é agora um dos principais critérios de seleção de novos equipamentos.
Nível de automatização: Rumo a operações inteligentes, resilientes e preditivas
A automação em 2026 vai muito além da paletização robótica básica. Abrange o controlo integrado, a análise de dados e a inteligência preditiva para criar instalações de produção mais inteligentes, mais resilientes e auto-otimizadas.
- Sistemas Integrados de Controlo (ICS): As fábricas modernas apresentam plataformas unificadas (SCADA, MES) que integram PLCs, HMIs e robótica em toda a linha - desde a alimentação de pré-formas até aos produtos acabados paletizados. Isto permite uma monitorização centralizada, diagnósticos remotos e uma gestão de receitas sem falhas.
- Robótica avançada: Para além da paletização, a robótica trata do carregamento de pré-formas, da inspeção de qualidade (sistemas de visão), do tratamento de rejeitados e até de algumas tarefas de embalagem. Os robôs colaborativos (cobots) estão a encontrar aplicações de nicho para tarefas flexíveis.
- Manutenção Preditiva (PdM) e IA: A tendência para 2026 é preditivo, não apenas preventivo. Os sensores incorporados nas máquinas (vibração, temperatura, consumo de corrente) alimentam com dados as plataformas de análise alimentadas por IA. Estes sistemas podem prever falhas de componentes (por exemplo, degradação do servomotor, desgaste dos rolamentos) com dias ou semanas de antecedência, permitindo a manutenção durante as paragens planeadas e reduzindo drasticamente o tempo de inatividade não planeado.
- Gémeos digitais e simulação: As réplicas virtuais das linhas de produção são utilizadas para otimização de processos, formação de operadores e teste de alterações (por exemplo, novos designs de garrafas, aumentos de velocidade) sem perturbar a produção em curso, acelerando a inovação e reduzindo o risco.
- Foco na resiliência e flexibilidade: A automatização aumenta a resistência à escassez de mão de obra e às flutuações da cadeia de abastecimento. Também permite uma maior flexibilidade do produto - a capacidade de alternar entre tamanhos e formas de garrafas de forma rápida e fiável é cada vez mais automatizada.
Conclusão para 2026:
A unidade de produção de garrafas de água de 2026 é definida pela sinergia de velocidade, eficiência e inteligência. As linhas de alta velocidade são essenciais para a competitividade, mas a sua viabilidade depende da poupança de energia proporcionada pela tecnologia generalizada de servomotores e da resiliência operacional, consistência da qualidade e capacidades preditivas possibilitadas pela automatização avançada. O investimento está a mudar da mera compra de máquinas mais rápidas para a implementação de ecossistemas de produção integrados, orientados por dados e optimizados em termos energéticos. O sucesso pertencerá àqueles que dominarem esta convergência, alcançando não só uma produção elevada, mas também operações sustentáveis, de baixo custo e altamente fiáveis.
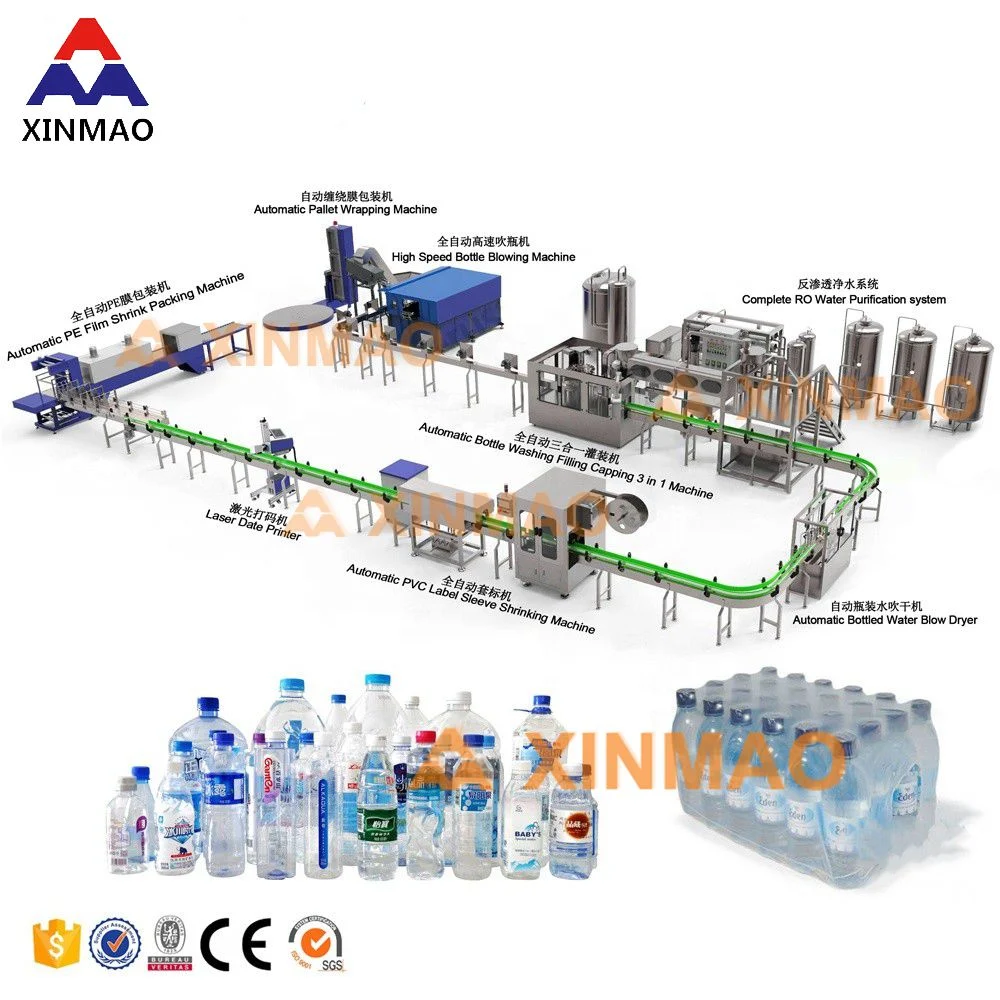
Lista de verificação da qualidade para o fabricante da fábrica de produção de garrafas de água
Material do molde (Alumínio vs. Aço)
- Confirmar o material de construção do molde: Alumínio para prototipagem rápida e produção de baixo volume; Aço (por exemplo, P20, H13, Inoxidável) para produção de alto volume e longa duração.
- Verificar o grau do material e os relatórios de tratamento térmico; assegurar a conformidade com as normas da indústria (por exemplo, ISO, ASTM).
- Avaliar o acabamento da superfície e a qualidade da maquinagem de precisão - essenciais para a clareza da garrafa e a exatidão dimensional.
- Verificar a conceção correta do canal de arrefecimento para garantir tempos de ciclo uniformes e minimizar o empeno.
Marca de PLC (Siemens vs. Mitsubishi)
- Identificar a marca do PLC utilizado no sistema de controlo - de preferência Siemens ou Mitsubishi para fiabilidade e assistência técnica global.
- Solicitar documentação: Modelo do PLC, versão do firmware e interface de programação (por exemplo, TIA Portal para a Siemens, GX Works para a Mitsubishi).
- Verificar a redundância, a configuração de E/S e a integração com os sistemas HMI e SCADA.
- Assegurar a disponibilidade da documentação da lógica ladder e das caraterísticas de cibersegurança (por exemplo, proteção por palavra-passe, actualizações de firmware).
Eficiência do tempo de ciclo
- Solicitar dados certificados de tempo de ciclo em condições de funcionamento normais (por exemplo, 10.000 garrafas/hora para uma garrafa de 500 ml).
- Efetuar ensaios no local ou monitorizados por vídeo para validar as declarações de desempenho.
- Avaliar o consumo de energia por ciclo e comparar com os valores de referência da indústria.
- Avaliar o nível de automatização (por exemplo, manuseamento robotizado, inspeção em linha) que contribui para a eficácia global do equipamento (OEE).
Disponibilidade de peças sobressalentes
- Obter uma lista completa de peças sobressalentes com códigos de componentes críticos (por exemplo, pinos ejectores, aquecedores, sensores).
- Confirmar a presença de um armazém ou rede de distribuição local ou regional para uma entrega rápida (por exemplo, <72 horas para peças sobressalentes críticas).
- Verificar o compromisso de assistência a longo prazo do fabricante (disponibilidade mínima de peças durante 10 anos).
- Verificar a disponibilidade de componentes sujeitos a desgaste (vedantes, bicos, válvulas) e solicitar recomendações de stock mínimo.
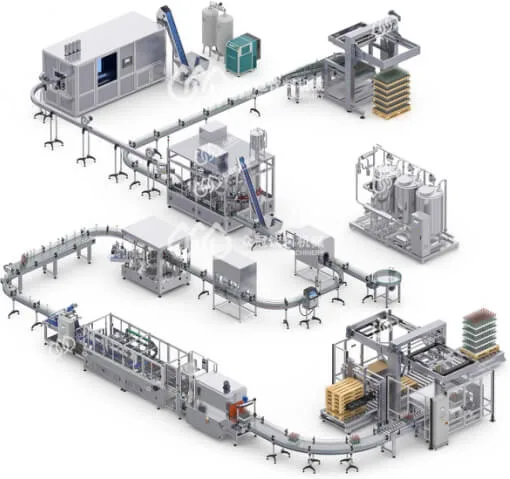
Guia de configuração para a fábrica de produção de garrafas de água
Seleção do número da cavidade
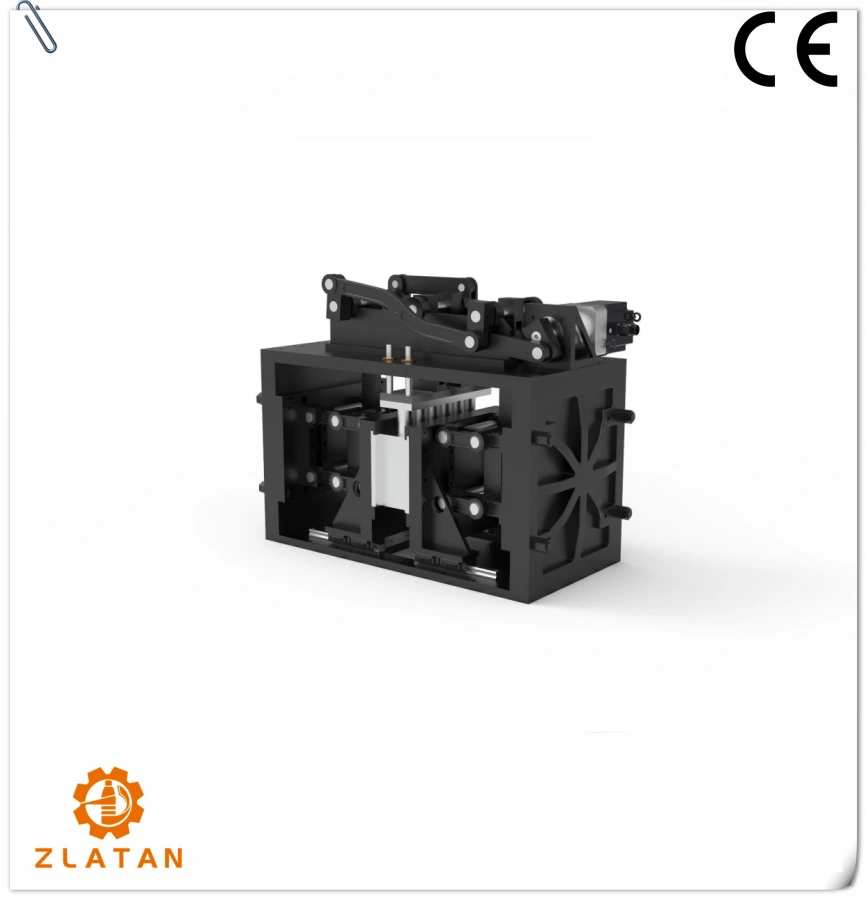
O número de cavidades de uma máquina de moldagem por injeção tem um impacto direto na capacidade de produção e na eficiência de uma linha de produção de garrafas de água. A cavidade refere-se ao número de pré-formas que podem ser produzidas num único ciclo de moldagem.
- Produção de baixo volume (1-8 cavidades): Adequado para operações em pequena escala ou produção piloto. Oferece um investimento inicial mais baixo e uma manutenção mais fácil, mas tem um rendimento limitado.
- Produção de médio volume (16-24 cavidades): Ideal para a distribuição regional ou para empresas de engarrafamento de média dimensão. Equilibra o custo e o rendimento, com um consumo de energia moderado.
- Produção de grande volume (32-96+ cavidades): Concebida para instalações de engarrafamento em grande escala com elevados requisitos de produção diária. Proporciona a máxima eficiência e um menor custo de produção por unidade, mas requer um investimento de capital significativo e sistemas auxiliares robustos.
Critérios de seleção:
- Produção diária necessária (por exemplo, garrafas/hora)
- Necessidades de flexibilidade e frequência de mudança de molde
- Espaço e disposição das instalações
- Restrições orçamentais e expectativas de ROI
Exemplo: Um sistema de 48 cavidades com um tempo de ciclo de 2,5 segundos pode produzir aproximadamente 69.120 pré-formas por hora.
Gama de volumes de garrafas
A gama de volumes de garrafas determina a flexibilidade e o âmbito de aplicação da linha de produção. A maioria das fábricas de garrafas de água tem como objetivo volumes entre 300 ml e 2.000 ml.
- Gama padrão: As garrafas de 500 ml, 1.000 ml e 1.500 ml são as mais comuns para uso doméstico e no retalho.
- Formato grande: 1.500 mL a 2.000 mL (por exemplo, garrafas tamanho família ou de distribuição).
- Formato pequeno: 250 ml a 350 ml (por exemplo, em viagem ou para uso promocional).
Principais considerações:
- O peso da pré-forma deve ser proporcional ao volume da garrafa.
- O desenho do molde deve acomodar o acabamento do gargalo (normalmente PCO 1881 para 500-1.500 ml).
- O tamanho da vareta elástica da máquina de moldagem por sopro e as definições de pressão variam consoante o volume.
Sugestão: Uma linha de produção configurada para 500-1.500 ml oferece uma flexibilidade óptima para a maioria das aplicações de engarrafamento de água.
Compatibilidade de pré-formas
A compatibilidade das pré-formas assegura uma integração perfeita entre as fases de moldagem por injeção e de moldagem por sopro.
- Material: O PET (politereftalato de etileno) é a norma. Deve cumprir os requisitos de segurança de qualidade alimentar e da FDA/EFSA.
- Gama de pesos: Tipicamente 18g (para 500 mL) a 45g (para 2.000 mL). O peso da pré-forma afecta o tempo de ciclo e o consumo de energia.
- Acabamento do braço: Os acabamentos normalizados do gargalo (por exemplo, PCO 1881, 1810) asseguram a compatibilidade com as linhas de enchimento e de tamponamento.
- Consistência do fornecedor: Utilizar pré-formas de fornecedores fiáveis com tolerâncias dimensionais rigorosas para reduzir os defeitos.
Lista de verificação de compatibilidade:
- O diâmetro exterior e o comprimento da pré-forma correspondem às especificações do molde
- Qualidade do portão (pontual ou lateral) compatível com o desenho do molde
- Nível de cristalização adequado para o processo de moldagem por sopro com reaquecimento
Nota: A produção interna de pré-formas versus a compra de pré-formas afecta a disposição da fábrica e as necessidades de equipamento.
Equipamento auxiliar: Compressor e refrigerador
Os sistemas auxiliares são essenciais para o funcionamento estável e eficiente dos processos de moldagem por injeção e sopro.
Compressor de ar
Fornece ar comprimido limpo e seco para acionamento de moldes, ejeção e manuseamento robótico.
- Tipo: Recomenda-se a utilização de um compressor de parafuso ou scroll isento de óleo para evitar a contaminação.
- Capacidade: 1,5-2,0 m³/min por cada 8 cavidades (por exemplo, uma linha de 48 cavidades necessita de ~9-12 m³/min).
- Pressão: 7-10 bar, consoante os requisitos da máquina.
- Qualidade do ar: ISO 8573-1 Classe 1 (isento de óleo, ponto de orvalho ≤ -40°C) para proteção de componentes sensíveis.
Refrigerador
Mantém a temperatura ideal do molde durante a moldagem por injeção para garantir a qualidade da pré-forma e a consistência do ciclo.
- Capacidade de arrefecimento: 1-1,5 kW por cavidade (por exemplo, uma linha de 48 cavidades requer um chiller de ~48-72 kW).
- Controlo da temperatura: Precisão de ±1°C, normalmente definida entre 10-15°C.
- Caudal: Corresponde aos requisitos do molde (normalmente 5-8 L/min por cavidade).
- Tipo: Os chillers arrefecidos a água são preferidos para grandes sistemas; os arrefecidos a ar para linhas mais pequenas.
Melhores práticas:
- Instalar compressores e refrigeradores redundantes para um funcionamento contínuo.
- Incluir secadores e filtros no sistema de ar comprimido.
- Utilizar circuitos de arrefecimento em circuito fechado com inibidores de corrosão.
Dica profissional: Integre os controlos do compressor e do chiller com o PLC central para otimização energética e monitorização remota.
Em conclusão, a aquisição de uma fábrica de produção de garrafas de água na China representa uma oportunidade estratégica para aproveitar a eficiência de custos, as capacidades de fabrico avançadas e a capacidade de produção escalável. No entanto, garantir o sucesso operacional a longo prazo depende de dois factores críticos: Testes de Aceitação de Fábrica (FAT) rigorosos e suporte fiável de peças sobresselentes. A realização de um FAT abrangente no local, na China, é essencial para verificar se todos os equipamentos cumprem as especificações técnicas, funcionam de forma segura e apresentam o desempenho de produção necessário antes da expedição. Esta validação proactiva minimiza o risco de atrasos, retrabalho dispendioso ou ineficiências operacionais após a instalação. Igualmente importante é assegurar uma estrutura robusta de suporte de peças sobresselentes, incluindo componentes críticos prontamente disponíveis, acordos de inventário claros e assistência técnica reactiva. Uma cadeia de fornecimento de peças sobressalentes fiável assegura um tempo de inatividade mínimo e uma produtividade sustentada ao longo do ciclo de vida da fábrica. Ao dar prioridade à conformidade com a FAT e à disponibilidade de peças sobresselentes a longo prazo, as empresas podem reduzir eficazmente os riscos, garantir uma integração perfeita e maximizar o retorno do seu investimento em equipamento de produção fabricado na China.