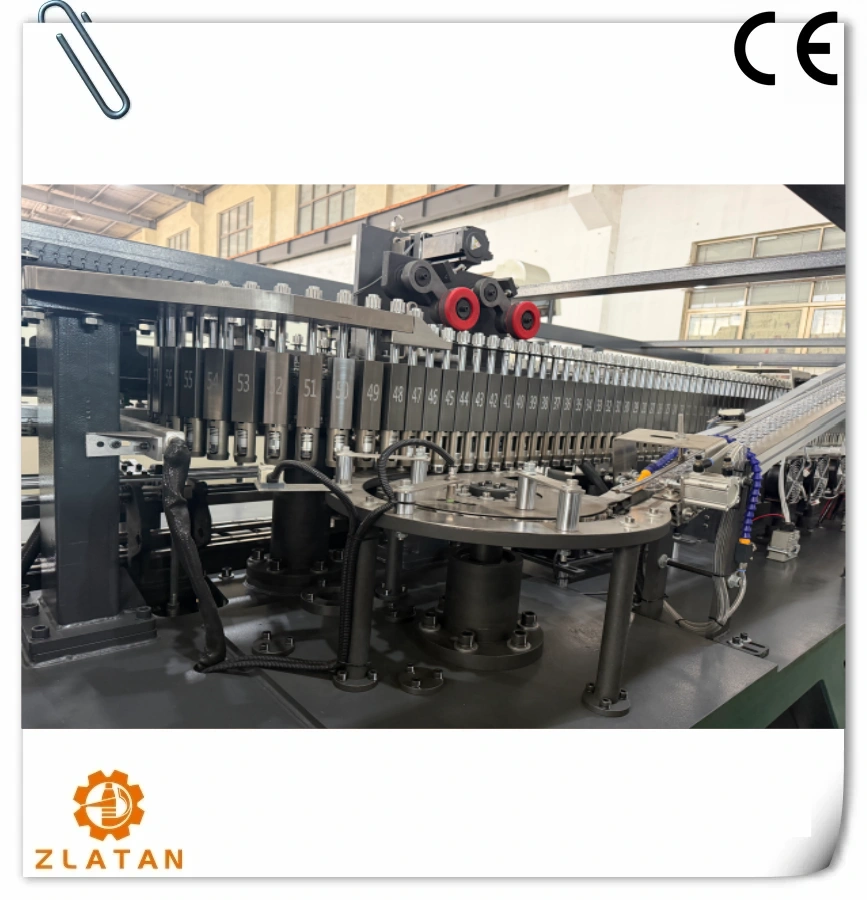
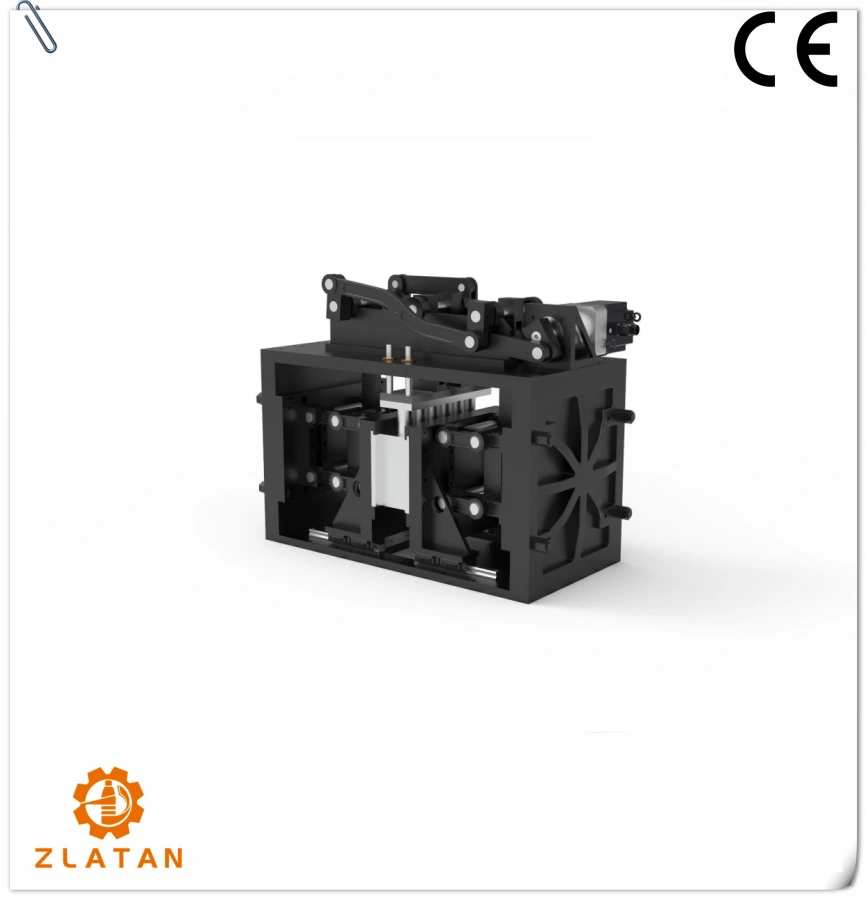
Поскольку мировой спрос на упакованную воду, по прогнозам, будет неуклонно расти до 2026 года, производители напитков отдают предпочтение высокоэффективным автоматизированным решениям для розлива, чтобы достичь целевых показателей производства и обеспечить масштабируемость производства. Поскольку устойчивость и экономическая эффективность становятся ключевыми факторами конкурентной борьбы, поиск надежных и технологически продвинутых производителей становится как никогда важным. В данном обзоре представлены 10 ведущих производителей бутылок для воды, способных обеспечить инновации, мощность и надежность, которые потребуются отрасли в ближайшие годы.
10 ведущих производителей бутылок для воды (список аудита 2026 года)
(Ранжировано по показателю производственных возможностей и доверия)




Профессиональное руководство по поиску: Производство бутылок для воды

H2: 2026 Тенденции мирового рынка производства бутылок для воды: Развитие высокоскоростного производства, энергосберегающие технологии серводвигателей и уровни автоматизации
По мере роста мирового спроса на упакованную воду и напитки отрасль производства бутылок для воды претерпевает трансформационные изменения, обусловленные эффективностью, устойчивостью и технологическими инновациями. К 2026 году будущее отрасли будет определяться тремя ключевыми тенденциями: высокоскоростное производство, интеграция энергосберегающие технологии - в частности, серводвигатели, и увеличивая уровни автоматизации на всех производственных линиях. Эти достижения не только повышают производительность и снижают затраты, но и соответствуют глобальным целям устойчивого развития и меняющимся ожиданиям потребителей.
1. Высокоскоростное производство: Удовлетворение растущего спроса
Распространение бутилированной воды на развивающихся рынках и устойчивое потребление в развитых странах заставляют производителей быстро наращивать объемы производства. В ответ на это мировая индустрия производства бутылок для воды инвестирует значительные средства в высокоскоростные системы выдувного формования и розлива.
- Скорость производства: Ожидается, что к 2026 году современные ротационные выдувные формовочные машины достигнут производительности, превышающей 40 000 бутылок в час для стандартных ПЭТ-бутылок объемом 500 мл. Это на 25-30% больше по сравнению с уровнем 2021 года.
- Интеграция линий: Высокоскоростные системы разрабатываются с бесшовной интеграцией между подачей преформ, выдувным формованием, розливом, укупоркой и этикетированием, что позволяет сократить количество узких мест и обеспечить непрерывную работу.
- Региональные драйверы: Рост в Азиатско-Тихоокеанском регионе (особенно в Индии и Юго-Восточной Азии) и Африке является основным катализатором, где урбанизация и улучшение сетей распределения стимулируют спрос.
Производители все чаще используют модульные производственные линии, позволяющие быстро перенастраивать их для работы с бутылками разных размеров и форм без ущерба для скорости, что обеспечивает большую гибкость на конкурентном рынке.
2. Энергосберегающие технологии: Возникновение серводвигателей
Энергоэффективность стала важнейшим показателем эффективности в производстве бутылок для воды, как для снижения эксплуатационных расходов, так и для соблюдения экологических норм. Технология серводвигателей находится в авангарде этого изменения.
- Точность и эффективность: Серводвигатели обеспечивают точный контроль над движением, снижая потери энергии при формовке, обработке и упаковке бутылок. По сравнению с традиционными гидравлическими или пневматическими системами, машины с сервоприводом могут сократить потребление энергии на 20-35%.
- Рекуперативное торможение: Передовые сервосистемы оснащены функцией рекуперации, позволяющей собирать и повторно использовать энергию во время фаз замедления, что еще больше повышает эффективность.
- Снижение тепловыделения и технического обслуживания: Серводвигатели выделяют меньше тепла и требуют меньше технического обслуживания, чем более старые приводные системы, что способствует увеличению времени безотказной работы оборудования и снижению стоимости жизненного цикла.
- Отчетность в области устойчивого развития: По мере того как критерии ESG (Environmental, Social, and Governance) становятся стандартными, компании подчеркивают экономию энергии с помощью сервопривода в корпоративных отчетах по устойчивому развитию, чтобы привлечь внимание экологически сознательных инвесторов и потребителей.
По прогнозам, к 2026 году в мире будет более 70% новых линий по производству бутылок для воды будут оснащаться серводвигателями, особенно в Европе и Северной Америке, где действуют строгие нормы энергопотребления.
3. Уровень автоматизации: На пути к умным, подключенным фабрикам
Автоматизация производства бутылок для воды выходит за рамки базовой роботизации и включает в себя полную цифровую интеграцию, предиктивное обслуживание и мониторинг в режиме реального времени, что является началом эры Индустрии 4.0 в упаковке.
- Комплексная автоматизация: Современные производственные линии оснащены автоматизированной загрузкой преформ, роботизированной укладкой на поддоны, контролем качества с помощью искусственного интеллекта (машинного зрения) и самокорректирующимися системами управления. Полностью автоматизированные линии могут работать с минимальным вмешательством человека, что снижает трудозатраты и количество ошибок.
- IoT и аналитика данных: Датчики, встроенные в оборудование, собирают данные о производительности, энергопотреблении и необходимости технического обслуживания. Облачные платформы анализируют эти данные для оптимизации производственных графиков и прогнозирования отказов оборудования до их возникновения.
- Гибкость и масштабируемость: Автоматизированные системы можно быстро перепрограммировать на новые форматы продукции, что позволяет быстро реагировать на изменения рынка.
- Трудовые смены: В то время как автоматизация снижает потребность в ручном труде, она повышает спрос на квалифицированных технических специалистов и аналитиков данных, изменяя требования к рабочей силе.
Ожидается, что к 2026 году ведущие производители достигнут Уровень автоматизации 4 (полуавтономные операции под наблюдением человека), а также пилотное развертывание полностью автономных линий (уровень 5) на отдельных объектах, в частности в Германии, Японии и Южной Корее.
Заключение
Мировой ландшафт производства бутылок для воды в 2026 году будет определяться беспрецедентной скоростью, энергоэффективностью и интеллектуальной автоматизацией. Высокоскоростные производственные линии удовлетворят растущий потребительский спрос, технологии серводвигателей позволят значительно снизить энергозатраты, а автоматизация повысит точность и сократит эксплуатационные расходы. В совокупности эти тенденции превращают отрасль в более устойчивый, гибкий и технологически продвинутый сектор, устанавливающий новые стандарты производительности и экологической ответственности.

Ключевые контрольные точки проверки качества производства бутылок для воды
При оценке производителя бутылок для воды очень важно обеспечить стабильное качество продукции и эффективность работы. Ниже приведены основные пункты проверки, касающиеся материала пресс-формы, марки ПЛК, эффективности цикла и наличия запасных частей.
Материал пресс-формы (алюминий или сталь)
- Проверка конструкции пресс-формы: Уточните, из какого материала изготовлены пресс-формы - алюминия или стали. Стальные пресс-формы (например, P20, H13 или 420 из нержавеющей стали) обычно отличаются повышенной прочностью, стабильностью размеров и более длительным сроком службы - идеальное решение для крупносерийного производства.
- Оценка качества поверхности и допусков: Проверьте качество обработки поверхности пресс-формы (SPI или эквивалент) и точность размеров. Стальные пресс-формы обычно поддерживают более жесткие допуски и превосходную отделку, уменьшая такие дефекты, как вспышки или коробление.
- Оцените коррозионную стойкость: При изготовлении бутылок для воды, особенно тех, которые находятся в контакте с жидкостями, убедитесь, что материал пресс-формы устойчив к коррозии. Предпочтительнее использовать формы из нержавеющей стали или прошедшие соответствующую обработку.
- Запрос данных о сертификации и сроке службы плесени: Попросите предоставить документацию о марке материала пресс-формы, ожидаемом сроке службы (например, 500 000+ циклов для стали) и истории технического обслуживания.
Марка ПЛК (Siemens против Mitsubishi)
- Подтверждение марки и модели ПЛК: Уточните, используются ли в производственной линии ПЛК Siemens или Mitsubishi - оба являются лидерами отрасли, известными своей надежностью, но у каждого из них есть свои преимущества в экосистеме.
- Обзор системной интеграции и программирования: Оцените интеграцию ПЛК с термопластавтоматами и периферийным оборудованием (роботами, конвейерами). Запросите доступ к экранам HMI и лестничной логике, чтобы оценить стандарты программирования.
- Проверьте наличие удаленного мониторинга и диагностики: Современные ПЛК Siemens (например, S7-1200/1500) и Mitsubishi (например, серии FX, Q) поддерживают предиктивное обслуживание и мониторинг в реальном времени - ключевой момент для минимизации времени простоя.
- Оцените техническую поддержку и обучение: Убедитесь в способности производителя устранять неисправности и обслуживать конкретную систему ПЛК, включая наличие обученного технического персонала.
Эффективность времени цикла
- Измерение фактического и теоретического времени цикла: Наблюдайте за производственным процессом и сравнивайте фактическое время цикла с заявленным производителем. Эффективные линии должны постоянно достигать или превышать контрольные показатели (например, 15-25 секунд на бутылку, в зависимости от размера и сложности).
- Оценка согласованности процессов: Контролируйте несколько циклов на предмет изменений в фазах впрыска, охлаждения и выталкивания. Высокое постоянство указывает на хороший контроль процесса и калибровку машины.
- Обзор вспомогательных операций: Оцените время, затрачиваемое на извлечение деталей, проверку качества и упаковку. Полностью автоматизированные системы (например, роботизированная распалубка) повышают общую эффективность.
- Запрос данных OEE (общая эффективность оборудования): Попросите предоставить отчеты OEE, показывающие показатели доступности, производительности и качества - цель >85% для зрелых производств.
Наличие запасных частей
- Аудит товарно-материальных запасов: Запросите список критически важных запасных частей (например, форсунок, уплотнений, нагревателей, датчиков) и проверьте уровень запасов на месте. Надежный производитель поддерживает запас быстроизнашивающихся компонентов на уровне 6-12 месяцев.
- Отношения с поставщиками: Убедитесь, что производитель имеет прямые контракты с OEM-производителями или авторизованными дистрибьюторами ПЛК Siemens/Mitsubishi, компонентов пресс-форм и деталей машин, чтобы гарантировать подлинность и быструю доставку.
- Проверка сроков выполнения заказа: Поинтересуйтесь средним временем выполнения заказа на замену ключей. Запчасти для распространенных систем (например, Mitsubishi серии FX) должны быть доступны в течение 3-7 дней внутри страны.
- Документация и прослеживаемость: Обеспечить регистрацию запасных частей с указанием номеров партий, дат установки и записей о техническом обслуживании для поддержки профилактического обслуживания и отслеживания качества.
Тщательно оценив эти четыре контрольные точки - материал пресс-формы, марку ПЛК, эффективность цикла и доступность запасных частей, - вы сможете эффективно оценить надежность работы и качество продукции производителя бутылок для воды.

Руководство по конфигурации для производства бутылок для воды
Выбор номера полости
Количество полостей термопластавтомата напрямую влияет на эффективность производства и объем выпускаемой продукции. Выбор подходящего количества полостей предполагает оценку производственных задач, времени цикла и доступной площади:
- Малый объем (≤10 000 бутылок в день): Системы с 1-4 полостями подходят для небольших или пилотных производств. Эти системы требуют меньших первоначальных инвестиций и идеально подходят для стартапов или производства специальных бутылок.
- Средний объем (10 000-50 000 бутылок в день): 8-16 полостей обеспечивают баланс между производительностью и сложностью формы. Этот диапазон обычно используется на региональных предприятиях по розливу.
- Большой объем (50 000+ бутылок в день): Для крупномасштабного коммерческого производства рекомендуется использовать формы с 24-48 полостями и выше. Формы с большим количеством полостей обеспечивают максимальную производительность, но требуют точного контроля температуры и надежных вспомогательных систем.
При увеличении количества полостей учитывайте необходимость обслуживания пресс-формы, равномерность охлаждения и конструкцию системы обкатки, чтобы избежать несоответствия качества.
Диапазон объемов бутылок
Производственная система должна быть настроена на требуемый объем бутылки, что влияет на дизайн преформы, размеры пресс-формы и параметры выдувного формования:
- Маленькие бутылки (100-300 мл): Обычно используются для упаковки образцов или порций на одну порцию. Требуется точный контроль толщины тонких стенок и быстрое время цикла.
- Стандартные бутылки (500 мл-1 л): Наиболее распространены на розничных рынках воды. Идеально подходит для высокоскоростных производственных линий с оптимизированным энергопотреблением.
- Большие бутылки (1,5 л-5 л): Используется для доставки на дом и в офис. Требуют большего веса преформ и более длительных циклов охлаждения; могут потребовать усиленных пресс-форм и повышенного давления раздува.
Убедитесь, что выбранная выдувная машина имеет регулируемые настройки растягивающего стержня и профили давления для эффективной работы с различными диапазонами объемов.
Совместимость форм
Спецификации заготовок должны соответствовать возможностям производственной линии, чтобы обеспечить стабильное качество бутылок:
- Вес заготовки и отделка горловины: Совместите спецификации поставщика преформ (например, 1881, 1810, PCO 1881) с конструкцией кольца горловины пресс-формы. Несовместимость может привести к нарушению герметичности или неправильному раздуву.
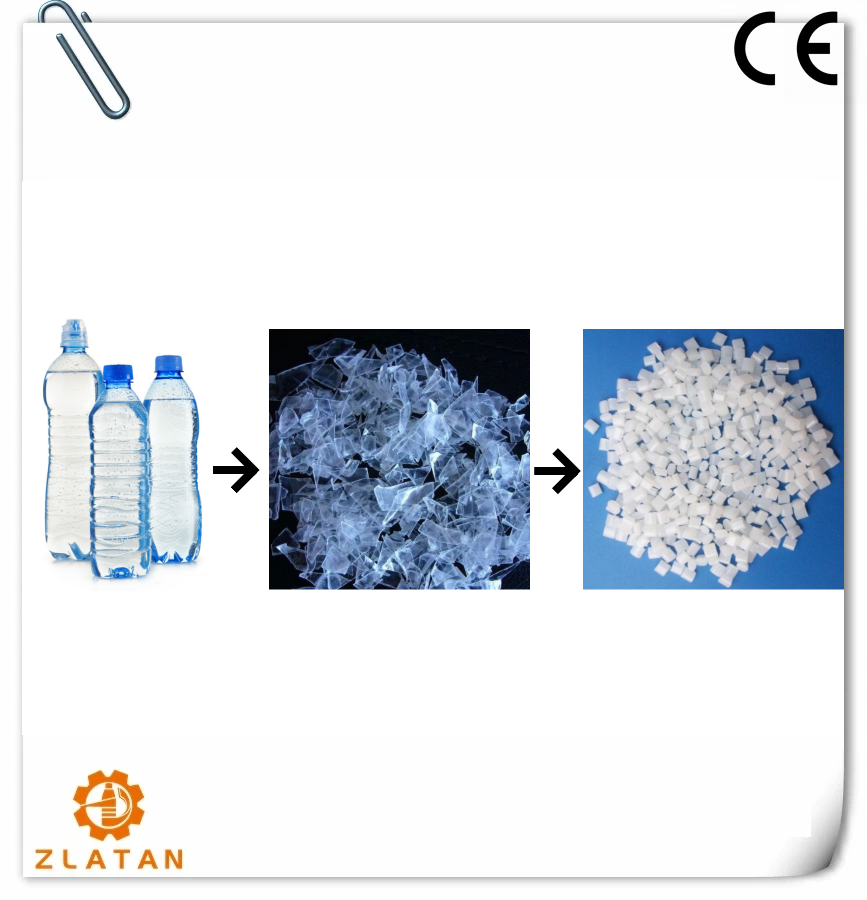
- Тип смолы: Используйте только пищевую ПЭТ-смолу, пригодную для контакта с водой. Проверьте кристалличность преформы и внутреннюю вязкость (IV ≥ 0,78 дл/г), чтобы обеспечить долговечность и прозрачность.
- Совместимость с печью для преформ: Убедитесь, что система повторного нагрева (в роторных или линейных стретч-выдувных машинах) может равномерно нагревать преформы выбранной длины и толщины стенок. Несоответствие профилей нагрева может привести к неравномерному растяжению или дефектам бутылок.
Вспомогательное оборудование (компрессор/холодильник)
Надежные вспомогательные системы имеют решающее значение для стабильного и высококачественного производства бутылок для воды:
Требования к компрессору:
- Обеспечивает чистый, сухой сжатый воздух (≥10-40 бар) для продувки бутылок.
- Качество воздуха должно соответствовать стандарту ISO 8573-1 Класс 1 (без масла и влаги) для предотвращения загрязнения.
- Размер: Минимум 1,5-кратное превышение пиковой потребности в воздухе выдувной машины (например, 500 Нм³/ч для машины с 24 полостями).
- Включите ресиверы и системы фильтрации для стабилизации давления и удаления твердых частиц.
Требования к охладителю:
- Поддерживает точную температуру формы (обычно 10-15°C) для обеспечения быстрого охлаждения и стабильности размеров.
- Мощность охлаждения должна соответствовать тепловой нагрузке от пресс-формы и повторного нагрева преформы (например, 100-500 кВт в зависимости от количества полостей и времени цикла).
- Используйте замкнутые коррозионностойкие охладители с автоматическим контролем температуры и резервированием для непрерывной работы.
Интегрируйте обе системы с системой управления машиной для мониторинга в режиме реального времени и подачи сигналов тревоги, чтобы свести к минимуму время простоя и обеспечить стабильность продукции.
В заключение следует отметить, что закупка производства бутылок для воды в Китае дает значительные преимущества с точки зрения экономичности, масштабов производства и технических возможностей. Однако для обеспечения долгосрочного успеха и эксплуатационной надежности очень важно уделять первостепенное внимание приемочным испытаниям на заводе (FAT), которые являются обязательным этапом процесса закупок. Проведение тщательных FAT позволяет на месте проверить работу оборудования, контроль качества и соответствие техническим спецификациям перед отгрузкой, что значительно снижает риск задержек в производстве или дорогостоящих проблем после установки.
Не менее важно обеспечить всестороннюю поддержку запасных частей со стороны поставщика. Учитывая требования к непрерывной работе производственных линий, доступ к легкодоступным, оригинальным запасным частям, а также четкая документация и техническая поддержка гарантируют минимальное время простоя и устойчивую производительность. Создание надежной цепи поставок запасных частей, возможно, с помощью накладных запасов или соглашений об уровне обслуживания, повышает устойчивость производства.
Уделяя особое внимание строгим протоколам FAT и надежной поддержке запасных частей, компании могут уверенно использовать производственные преимущества Китая, обеспечивая качество продукции, минимизируя риски и гарантируя бесперебойное производство.